Сварочные электроды и проволока в строительных работах
Существенное расширение возможности технологии сварки, а также её повсеместное внедрение в производстве и строительстве привели к необходимости расширения ассортимента сварочных электродов и проволоки. На данный момент эти изделия унифицированы и их эксплуатационные характеристики соответствуют международным стандартам: ISO 2401:1972 и ISO 636:2015.
Разновидности сварочных электродов и принцип их действия
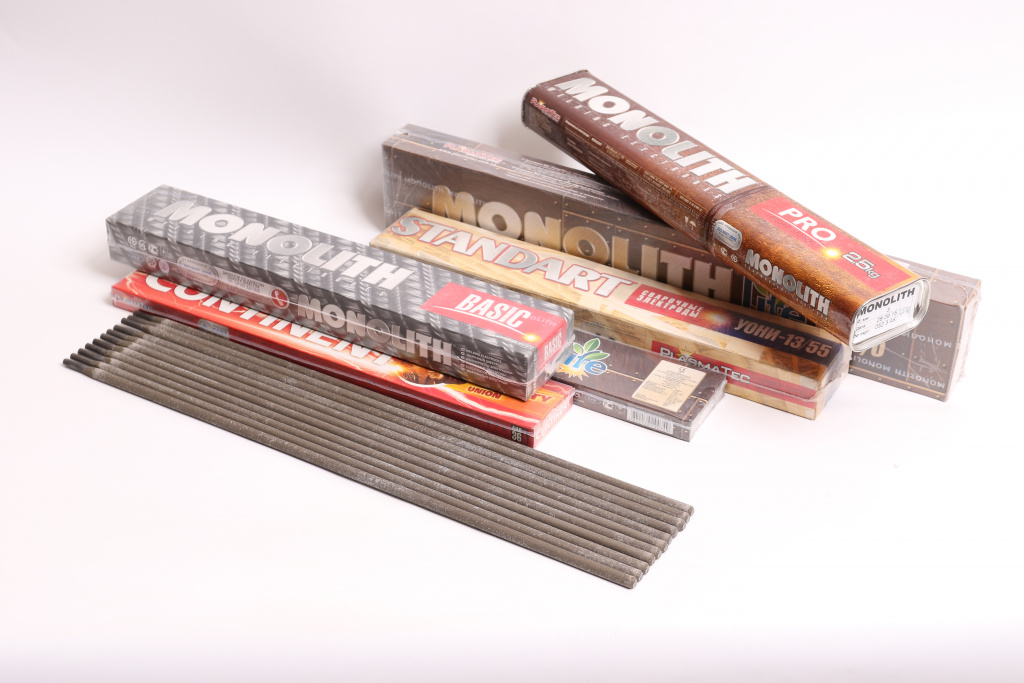
Стандартный сварочный электрод представляет собой металлический стержень покрытый обмазкой, которая обеспечивает высокую стабильность температуры сварочной дуги. Материал (металлический сплав) самого стержня, и состав обмазки может быть самым разными. При выборе этих двух параметров необходимо учитывать специфику эксплуатации, химический состав, физико-механические свойства металлов и сплавов которые соединяются методом сварки.
Принцип действия сварочного электрода заключается в воздействии на стержень постоянного тока силой 100-400 А. Под воздействием электрической дуги (высокой температуры) плавиться как сам стержень, так и непосредственно прилегающие к нему участки соединяемых деталей. Формируется сварочная ванна, которая после остывания является частью сварного шва.
Сфера применения
Основная классификация сварочных электродов производится по сфере их применения, что отражается в маркировке готовой продукции:
- "У" - предназначены для сваривания низколегированных конструкционных и углеродистых сталей;
- "Л" - для работы со сталью которые относятся к легированных сплавов;
- "Т" - жаропрочные сплавы;
- "В" - стали специального назначения устойчивые к пониженным температурам и имеющие высокую химическую стойкость;
- "Н" - электроды для наплавления в зависимости от типа могут иметь специфические физико-механические свойства.
Материал покрытия
В современных электродах используется широкий ассортимент обмазок. При маркировке они обозначаются соответствующими буквами:
"А" - кислая обмазка. В её состав входит марганец, кремний и различные оксиды железа. При использовании таких электродов с нарушением технологии сваривания в сварочном шве могут образовываться "горячие" трещины. Они существенно снижают прочность сварочного соединения, как показывает практика, приводят к необходимости выполнять все работы заново. В качестве преимуществ кислой обмазки можно назвать крайне низкую вероятность образования в сварочном шве воздушных каналов, а также допустимость использования такого метода сварки на элементах покрытых коррозией.
"Ц" - до 50% обмазки составляет целлюлоза. Органические вещества обеспечивают более равномерный сварной валик при формировании направляемого участка. Наиболее часто их используют для сваривания вертикальных участков, так как при соблюдении температурного режима, расплавленный металл обладает низкой тиксотропностью.
Однако следует учитывать большое процентное соотношение водорода, который образуется в результате температурного воздействия. Это может ухудшить физико-механические характеристики металла при работе с углеродистыми сталями.
"Р" - рутиловые. На данный момент обмазки с большим количеством рутила и ограниченным содержанием кремния являются наиболее распространёнными. Такие составы существенно снижают возможность формирования горячих трещин. Сформированный в результате наплавления шов отличается высокой устойчивостью к ударным деформациям.
Во время воздействия электрической дуги на обмазку электрода выделяется газ, защищающий сварочную ванну посредством карбоната и органических соединений, которые образуются на ее поверхности.
ВАЖНО! Выполнение сварки рутиловыми электродами при высокой влажности окружающей среды может привести к негативному воздействию углекислого газа на сварочный шов, что существенно ухудшает его качество в результате чрезмерного окисления.
"Б" - основное покрытие. В его состав входят различные минералы и шлаковая основа. Используется для ручной электродуговой сварки.
В качестве материала для стержня плавящихся электродов могут использоваться различные виды низкоуглеродистых сталей, чаще всего СВ-08(А). Также в состав некоторых марок добавляют медь и алюминий.
Виды сварочной проволоки и её назначение
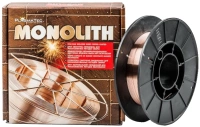
В отличие от электрода сварочная проволока не имеет покрытия. Она выпускается, как в виде коротких прутков, так и в бухтах, намотанная на катушки. Может быть использована, для сварки в защитной газовой среде: аргон, гелий и их смеси с углекислым газом или для сварки без газа.
Чаще всего сварочная проволока используется в автоматической и полуавтоматической сварке в среде инертных или иннертно-активных газов. Она классифицируется в зависимости от конструкции и области применения следующим образом:
Флюсовая
Изготавливается из легкоплавких металлов и имеет внутри полость, заполненную порошком из кремния и силикатов. Под воздействием температуры электрической дуги порошкообразный наполнитель испаряется, формируя в точке плавления защитную среду. Это предотвращает внешнее воздействие на расплав в сварочной ванне, что в свою очередь исключает изменение химического состава металлов и сплавов и существенно снижает интенсивность окисления сварочного шва. Учитывая её стоимость, используется для точечной сварки в автоматических сварочных агрегатах или для полуавтоматической электродуговой сварки при условии невозможности защитить сварочный шов посредством среды инертных газов. Производится в виде трубок диаметром 3-6 мм.
Монолитная
Сварочная проволока без флюса используется для автоматической или полуавтоматической сварки MIG/MAG в защищённой среде. Она может быть изготовлена из меди, алюминия или низкоуглеродистых сталей марки СИ-08 (А, Г2С). Имеет диаметр 0,6-1,6 мм.
Специализированная сварочная проволока для цветных металлов
Для сварки меди используется медная или омедненная стальная сварочная проволока. Как правило, она используется в полуавтоматическом сварочном оборудовании для соединения труб отопительных водопроводных систем, а также в радиаторах, теплообменниках и других элементах оборудования аналогичного назначения.
Для сварки алюминия допускается использовать алюминиевую, медную или флюсовую сварную проволоку. Учитывая, что изделия из алюминия имеют, преимущественно, тонкие стенки, для их сваривания используется проволока толщиной не более 2 мм, а сила тока сварочного аппарата ограничивается 200 А.


